
 中文简体

Mga Aluminum Soda Cans: Mula sa Alloy hanggang sa Easy-Open End, Isang Praktikal na Gabay para sa mga Mamimili
Oct 23, 2026
Buksan ang isang pinalamig na aluminum soda lata at ang unang bagay na mapapansin mo ay kung gaano kaliit ang timbang nito — at kung gaano ito kahusay na humawak ng presyon. Nangibabaw ang aluminyo sa pasilyo ng soft drink dahil mabilis itong nanlamig, tumatayo sa pagsasalansan, at dinadala ang panloob na presyon ng carbonation nang walang mabigat na gauge metal. Ang hindi nakikita ng karamihan sa mga mamimili ay ang hanay ng mga materyal na desisyon sa likod ng lata na iyon: ang haluang metal na nagbibigay ng lakas ng katawan sa kapal ng sidewall na sinusukat sa mga fraction ng isang milimetro, ang lacquer na pumipigil sa produkto mula sa paghawak sa metal, ang nakamarka na dulo na kailangang madaling bumukas nang hindi tumutulo, at ang tab ng singsing na kailangang gumana sa bawat pagkakataon. Para sa mga packaging engineer, purchasing manager, at may-ari ng brand na kumukuha ng mga materyales sa lata, ang pag-alam kung paano ginawa ang mga pirasong iyon at kung ano ang maaaring magkamali ay ang pagkakaiba sa pagitan ng isang maayos na pagsubok sa linya at isang magastos na isyu sa produksyon.
Ano ang Nasa Loob ng Aluminum Soda Can
Ang lata ng aluminum soda ay hindi isang piraso ng metal. Ito ay isang pagpupulong ng tatlong nabuong bahagi — katawan, madaling buksan ang dulo, at tab na singsing — kasama ang isang coating system na kailangang mabuhay sa pagbuo, pagpuno, pamamahagi, at mga buwan sa isang istante. Ang bawat bahagi ay nagsisimula bilang isang iba't ibang metal strip, ay nabuo na may ibang proseso, at nagdadala ng sarili nitong hanay ng mga pamantayan sa pagtanggap.
| Component | Karaniwang haluang metal | Pangunahing pag-andar | Paraan ng pagbuo |
|---|---|---|---|
| Pwede katawan | 3000-serye, hal. 3104 | Pagpigil sa presyon, base ng hadlang ng produkto | Draw-and-iron (DWI) |
| Madaling bukas na dulo | 5000-serye, hal. 5182 | Tinatakan ang lata, nagbubukas sa pamamagitan ng naka-skor na panel | Stamping at pagpindot sa conversion |
| Ring tab | Aluminyo o yero | Gamitin upang masira ang linya ng puntos | Pagtatatak, pag-riveting hanggang dulo |
| Mga patong at tinta | Lacquer na ligtas sa pagkain, mga tinta, barnis | Proteksyon sa kaagnasan, dekorasyon, imahe ng tatak | Coil coating at pag-print |
Sa simula ng proseso, ang mga alloy coils ay pinahiran at naka-print bago maganap ang anumang pagbuo. Ang blangko ng katawan ay iginuhit sa pamamagitan ng isang serye ng mga singsing na pamamalantsa na nagpapanipis sa dingding mula sa humigit-kumulang 0.3 mm sa blangko hanggang sa humigit-kumulang 0.1 mm sa sidewall. Ang dulo ay naselyohang mula sa isang hiwalay na strip, naka-score sa isang pabilog na pattern, at nilagyan ng riveted tab. Ang resulta ay isang lalagyan na tumitimbang ng humigit-kumulang 13 hanggang 15 gramo para sa 330 ml na format, ngunit nakakaligtas sa mga stacking load na dudurog sa isang bote ng salamin. Ang pagkakasunud-sunod na iyon ay mukhang simple, ngunit ang bawat hakbang ay nakasalalay sa papasok na materyal na kumikilos nang eksakto tulad ng tinukoy.
The Can Body: Alloy, Gauge, at Draw-and-Iron Performance
Ang katawan ay kung saan napupunta ang karamihan sa mga metal, kaya dito rin ang mga mamimili ang may pinakamaraming pagkilos sa gastos. Sa isang dalawang-pirasong linya, ang pare-parehong haluang metal na temper at gauge tolerance ay mas mahalaga kaysa sa certificate sa folder. Kung ang papasok na coil ay nag-iiba sa kapal, ang yugto ng pamamalantsa ay nagiging hindi matatag: masyadong manipis, at ang sidewall ay nahati; masyadong makapal, at bumibilis ang pagkasuot ng kasangkapan habang bumibigat ang lata.
Ang 3000-series na mga alloy na ginagamit para sa karamihan ng mga katawan ng inumin ay nag-aalok ng isang malakas na balanse ng lakas at pagkaporma, ngunit ang aktwal na temper, surface finish, at lubrication na tugon ay tumutukoy kung gaano kahusay na gumaganap ang coil na iyon sa iyong partikular na tooling. Ang lightweighting at recycled na content ay nagbabago rin ng spec: binabawasan ng mga manipis na pader ang aluminum input sa bawat lata, at binabago ng mas matataas na recycled fraction ang natutunaw na chemistry kung saan nagsisimula ang body stock. Iyon ang dahilan kung bakit ang materyal na pagsusuri ay dapat na nakabatay sa data ng pagsubok, hindi mga nominal na materyal na sheet.
Para sa mga format ng inuming nakabatay sa bakal, ang lohika ay magkapareho — ang parehong proseso ng dalawang piraso ay tumatakbo sa pinahiran na solong kulay na stock ng bakal, at ang mga pamantayan sa kwalipikasyon, gaya ng katumpakan ng gauge, coating adhesion, pagpaparehistro ng pag-print, at flatness, ay direktang dinadala.
 Two-piece can Can body steel Single-color Materyal: Aluminum o TFS Tingnan ang Produkto →
The Easy-Open End: Tolerance Is the Product
Ang madaling bukas na dulo ay ang pinaka-inhinyero na bahagi ng isang lata ng aluminum soda. Kailangan nitong hawakan ang panloob na presyon, ihinto ang pagtagas sa loob ng shelf life na maaaring lumampas sa dalawang taon, at bukas pa rin nang may hatak na kayang pamahalaan ng karamihan sa mga mamimili. Ang balanseng iyon ay nabubuhay sa linya ng marka, kung saan ang natitirang kapal ay karaniwang kinokontrol sa loob ng ilang daan ng isang milimetro. Masyadong malalim ang marka, at magbubukas ang dulo sa panahon ng retort o pamamahagi; masyadong mababaw ang marka, at ang tab ay napunit sa halip na putulin nang malinis ang panel.
Kapag naging kwalipikado ang end stock para sa mga application ng inumin, suriin ang mga parameter na ito:
- Markahan ang natitirang kapal at ang pagkakapare-pareho nito sa buong perimeter ng dulo
- Rivet integrity pagkatapos ng tab-staking operation
- Tab staking taas at rotational alignment
- Pagpapatuloy ng patong sa linya ng marka, kung saan madalas na nagsisimula ang mga landas ng kaagnasan
Ang mga failure mode na gusto mong iwasan — mga butas na tumutulo, mga nakahiwalay na tab, o isang marka na hindi bubukas — bawat isa ay bumabalik sa papasok na end stock at ang kontrol sa proseso sa conversion press. Ang materyal na may matatag na mekanikal na katangian ay ang pundasyon ng kontrol na iyon.
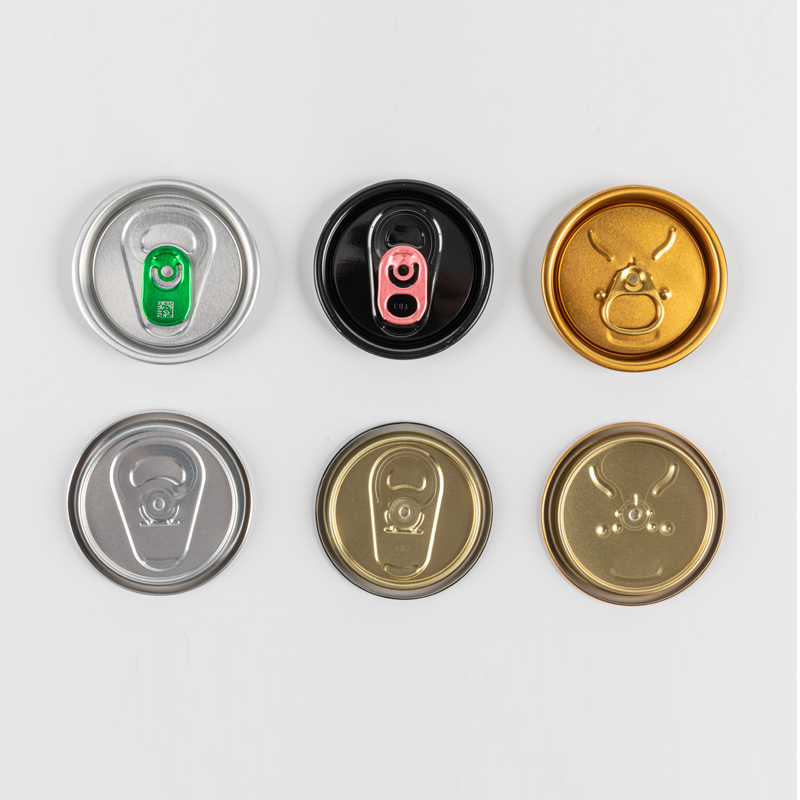 EOE Stock Inumin EOE Kulay: Na-customize na solong kulay o maraming kulay Tingnan ang Produkto →
Mga Materyales ng Ring Tab: Aluminum vs Galvanized Steel
Ang mga tab ng ring ay maliit, ngunit ang mga ito ay ang tanging bahagi ng package na pisikal na nakikipag-ugnayan sa consumer. Ang isang matigas o nakahiwalay na tab ay lumilikha ng hindi magandang karanasan sa pagbubukas, at ang isang tab na naghihiwalay sa dulo ay nag-iiwan sa may markang panel na hindi mabubuksan. Ang tab na materyal ay kailangang yumuko nang walang basag, hawakan ang rivet nang hindi lumuluwag, at labanan ang kaagnasan sa paligid ng fastening point.
| Ari-arian | Stock ng tab na aluminyo | Galvanized steel tab stock |
|---|---|---|
| Formability | Mahusay para sa manipis, mahigpit na pinahihintulutan na mga disenyo | Mabuti; karaniwang nangangailangan ng bahagyang mas mabigat na gauge |
| Mga pagpipilian sa ibabaw | Pilak, custom na naka-print, malinaw na pinahiran | Double-side na pilak, isang gilid na ginto/pilak, custom na maraming kulay |
| paglaban sa kaagnasan | Natural na oksido at may kakulangan | Zinc layer at organic na topcoat |
| Karaniwang aplikasyon | Nagtatapos ang inumin kung saan mahalaga ang timbang at katumpakan ng tab | Value-engineered can sizes at malalaking diameter na dulo |
Ang mga tab na aluminyo ay ang pamantayan para sa mga dulo ng inumin kung saan ang masa ay kritikal: ang bawat milligram ng timbang ng tab ay nakakaapekto sa ikot ng rivet at ang puwersa ng pagbubukas. Ang mga galvanized steel tab ay nag-aalok ng cost-leadership route para sa mga format kung saan ang pagganap ng pagbubukas at proteksyon ng kaagnasan ay pinamamahalaan sa pamamagitan ng coating system. Ang pagpipilian ay kabilang sa spec ng package, hindi sa ugali.
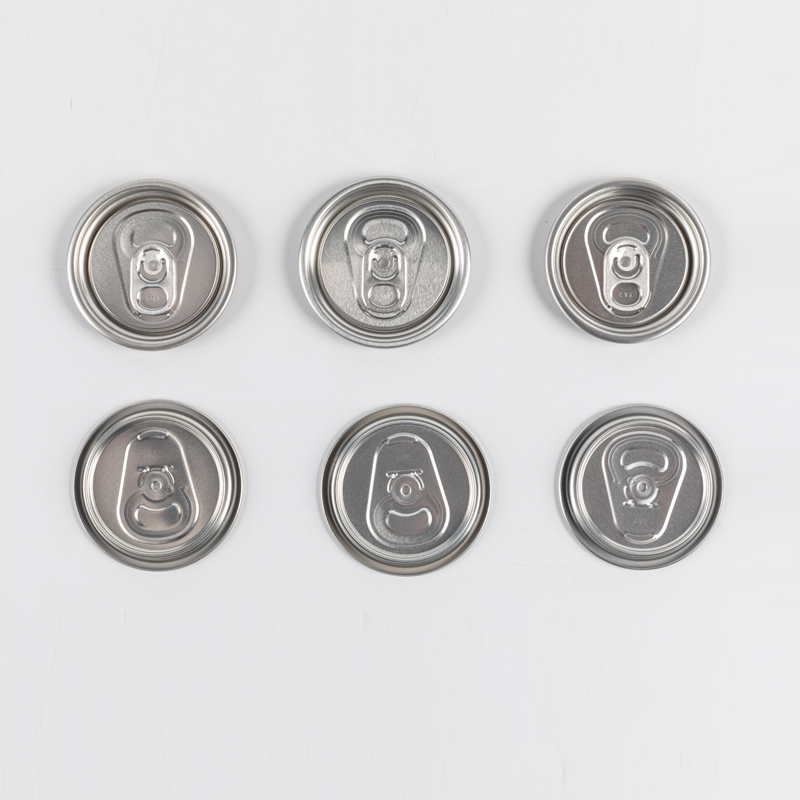 Stock ng Aluminum Ring Tab Kulay: Na-customize na maraming kulay Tingnan ang Produkto →
Mga Coating at Printing: Ang Layer na Nakakatugon sa Consumer
Ang mga coatings at pag-print ang ginagawang isang food-contact package ang isang bare metal strip. Pinipigilan ng internal na lacquer ang inumin mula sa pagre-react sa aluminyo, at dapat itong makaligtas sa proseso ng pagbuo nang walang pag-crack sa sidewall o sa linya ng marka. Ang panlabas na pag-print ay nagdadala ng tatak, kaya ang pagpaparehistro sa pagitan ng mga istasyon ng pag-print at pagdirikit pagkatapos mabuo ay direktang nakakaapekto sa hitsura ng lata sa istante.
Dedikado ang mga supplier na nagpapatakbo patong ng coil makokontrol ng mga linya ang magkabilang panig ng strip sa iisang pass: ang organic coating sa loob, at ang basecoat, inks, at varnish sa labas. Mahalaga iyon para sa high-speed two-piece beverage can lines, dahil ang cured coating ay kailangang ibaluktot sa pamamalantsa nang hindi nawawala ang performance ng barrier. Kapag sinusuri ang isang supplier, tanungin kung paano nila ibe-verify ang mga pinholes, adhesion, at curing sa bawat coil — hindi isang beses bawat season.
Ano ang Titingnan Kapag Nag-sourcing ng Mga Materyales ng Lata ng Inumin
Bago mag-commit sa isang supplier para sa mga materyales sa aluminum soda can, patakbuhin ang parehong checklist ng kwalipikasyon na gagamitin mo para sa anumang sangkap na humipo sa isang inumin:
- Coating coverage at pinhole rate — humingi ng data ng pagsubok ng pinhole, hindi lamang isang sertipiko ng pagsusuri.
- Dimensional accuracy — kumpirmahin ang slitting width at sheared blank tolerance laban sa iyong sariling tooling drawings.
- Pagsunod sa food-contact — i-verify na ang lacquer, inks, at metallic substrates ay nakakatugon sa mga regulasyon para sa iyong mga target na market.
- Batch traceability — bawat coil ay dapat na masubaybayan mula sa papasok na metal sa pamamagitan ng coating, slitting, cutting, at stamping.
- Kontrol sa kalidad ng proseso — dapat idokumento ng supplier ang pagsusuri sa linya ng marka, mga pagsusuri sa pagdirikit, at mga pamamaraan ng visual na inspeksyon.
Isang supplier na may dokumentado proseso ng pagkontrol sa kalidad ibibigay sa iyo ang data na ito nang hindi tinatanong nang dalawang beses. Ang natitira ay nakasalalay sa kung gaano kaginhawang maaari nilang talakayin ang iyong tooling at ang iyong mga failure mode — dahil sa mga aluminum soda can, ang materyal at ang proseso ay hindi kailanman ganap na hiwalay.
Ang aluminum soda ay maaaring mukhang isang kamangha-manghang pagiging simple, ngunit ito ay isang precision assembly na nagbibigay ng gantimpala sa mga mamimili na nakakaunawa sa mga materyales nito. Ang katawan, dulo, at ang tab ay bawat isa ay nagdadala ng iba't ibang mga pagpapaubaya at iba't ibang mga profile ng panganib, at ang mga coatings ay bahagi ng detalye, hindi isang nahuling pag-iisip. Pumili ng supplier na maaaring magpakita sa iyo kung paano kumikilos ang mga layer na iyon nang magkasama, mula sa coil hanggang sa naselyohang bahagi — doon talaga magsisimula ang isang maaasahang inumin.


- Address: 11 Zhenxing Road, Hangzhou Bay Shangyu Economic and Technological Development Area, Zhejiang, China
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

